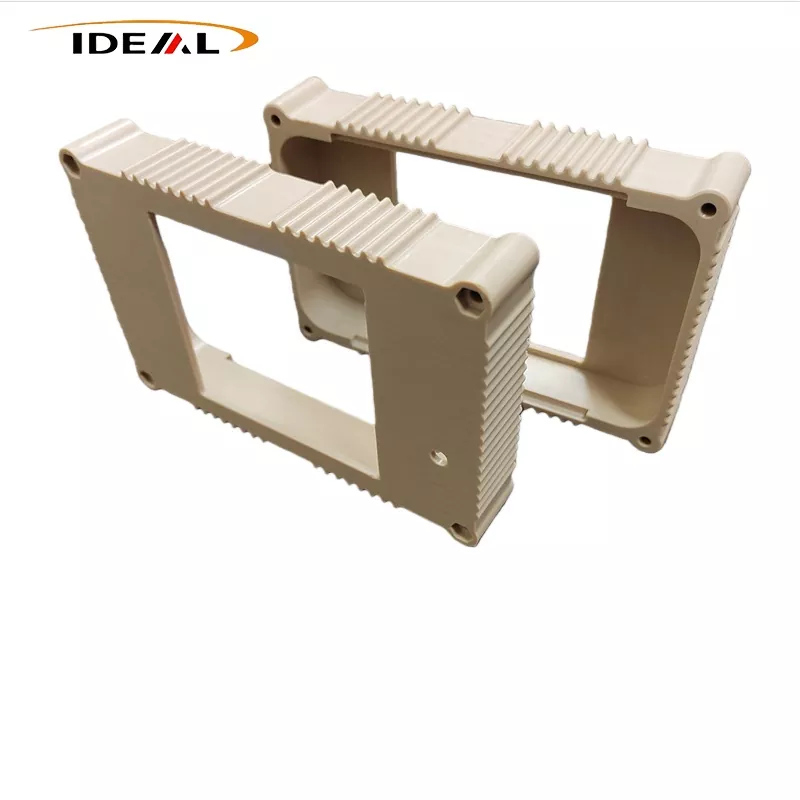
Біріктірілген термиялық, химиялық және үйкеліс жүктемелерімен жұмыс істейтін заманауи механикалық тораптар тығыздағыш пен резервтік компоненттерге үлкен үміт артады. Көптеген әдеттегі полимерлі құрамдас бөліктер үздіксіз циклдік кернеу кезінде тез бұзылып, аппараттық құралдарға жиі техникалық қызмет көрсетуге және жоспарланбаған жұмыс үзілістеріне әкеледі. Техникалық топтар құрамдас жұмыс уақытын ұзарту үшін материалға тән мінез-құлықты, құрастыру шектеулерін және жұмыс жағдайының сәйкестігін түсінуі керек.PEEK сақиналарыкүрделі өнеркәсіптік жабдықта кездесетін көптеген жалпы ақаулық режимдерін қарастыратын теңдестірілген көп өлшемді өнімділікті қамтамасыз етеді.
Полиэтеркетон кең жұмыс диапазонында тұрақты механикалық өнімділігімен танымал ароматты термопластикалық полимерлер тобына жатады. Құрылымның мақсатты талаптарына сәйкес келетін тозуға төзімділікті, қаттылықты және жылу өткізгіштікті өзгерту үшін негізгі шайырды әртүрлі толтырғыш материалдармен біріктіруге болады. Толтырғыштың әрбір нұсқасы инженерлер соңғы спецификациядан бұрын өлшеп алуы керек нақты айырбастарды әкеледі.
Материалдың ішкі тұрақтылығы ұзартылған қызмет циклінің негізін құрайды. Төмен ылғалды сіңіру құрамдас бөліктер ылғалды ауа немесе су негізіндегі жұмыс сұйықтықтарымен кездескен кезде өлшемдік ығысуды азайтады. Жалынға төзімділік негізгі полимер құрылымына қосымша галогендік қоспаларсыз енгізілген, бұл күтпеген жылу әсерлеріне ұшыраған жабдықтың сенімділігін арттырады. Термопластика арасында термиялық кеңею салыстырмалы түрде төмен болып қалады, бұл ыстық және суық жұмыс күйлері арасындағы аппараттық циклдер ретінде өлшемдік сәйкестікті сақтайды.
Толтырғыш опциялары негізгі сипаттамаларды өзгертеді. Көміртекті талшық қоспалары қысу күші мен жылу өткізгіштігін арттырады. PTFE ұнтақ қоспалары динамикалық контакт интерфейстері үшін беттік үйкелісті одан әрі төмендетеді. Шыны талшық қаттылықты жақсартады, бірақ кейбір жұптасатын металл беттерге абразивті әсерлесуді арттырады. Толтырғыш құрамын тек жалпы спецификациялық деректер парақтары негізінде өзгертілген сорттарды таңдаудың орнына дәл орта, қысым және қозғалыс параметрлеріне сәйкестендіру өте маңызды.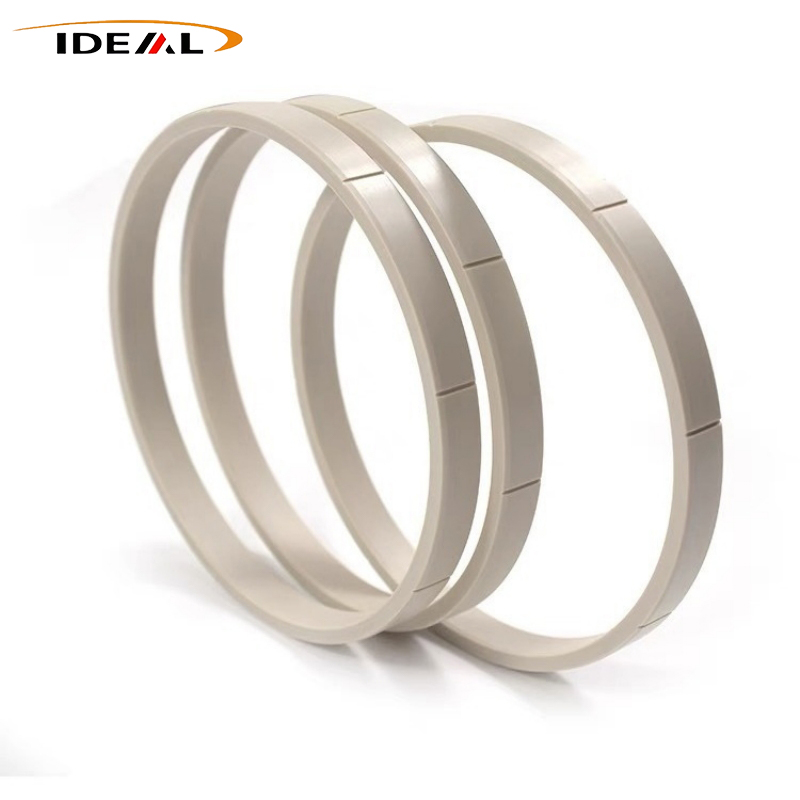
Тығыздау және резервтік құрамдас бөліктер без қуысына орнатылғаннан кейін тұрақты қысу кернеуінде қалады. Сығымдау уақыт өте келе статикалық қысу күшінен туындаған баяу тұрақты деформацияны сипаттайды. Қолайлы шектерден асатын сусымалы жинақталғанда, алдын ала жүктеме күші төмендейді, ағып кету жолдары ашылады және тығыздау тиімділігі нашарлайды. Жоғары сапалы полиэтеркетон материалы тіпті жоғары температурада жұмыс істейтін күйде де жылжу дамуын болдырмайды, бұл аппараттық құралға ұзақ жұмыс аралықтарында тиісті фазааралық байланыс күшін сақтауға көмектеседі.
Циклдік механикалық шаршау құрамдастардың деградациясының тағы бір негізгі көзі болып табылады. Айналмалы, айналмалы немесе қысыммен жүретін аппараттық құрал полимер бөліктерін қайталанатын жүктеу-түсіру циклдарына бағындырады. Көптеген полимерлі материалдарда миллиондаған циклдік оқиғалардан кейін микро-жарықтар пайда болады, олар беттің көрінетін зақымдалуына және функционалдық ақауға дейін таралады.PEEK сақиналарыбіріктірілген қысым-температура-қозғалыс жағдайында тұрақты құрылымдық өнімділікті ұстап тұру, бұл оларды үлкен көлемді циклды есептейтін жинақтар үшін қолайлы ету.
Үйкеліс және тозу динамикалық байланысатын аппараттық құралдардың пайдалану мерзімін тікелей анықтайды. Прогрессивті беттік тозуы көлденең қиманың геометриясын өзгертеді және қажетті фазааралық байланысты үзеді. Толтырылмаған полимер сорттары қатты негізгі трибологиялық өнімділікті ұсынады, ал құрамдас құрамдар тозуға төзімділік шекараларын одан әрі итермелейді. Қысқартылған үйкеліс жылуы полимер матрицасының ішіндегі термиялық әсер ететін қартаю процестерін баяулатады, құрамдастардың ұзартылған жұмыс уақыты үшін оң кері байланыс жасайды.
Жұптасатын бөліктің беткі қабатын елемеуге болмайды. Тіпті жоғары сапалы полимерлі жабдық тым өрескел металл беттермен жұмыс істегенде жылдам тозуға ұшырайды. Инженерлік құжаттамада полимерлі материалдың сұрыпты таңдауымен қатар, біліктердің, корпустардың және бездердің беттерінің рұқсат етілген кедір-бұдырлық параметрлерін анықтау керек.
Нақты әлемдік өнеркәсіптік жабдық құрамдастарды бір уақытта тек бір кернеу көзіне сирек ұшыратады. Жұмыс орталарының көпшілігі температураны, қысымды және химиялық орта әсерін біріктіреді, бұл оқшауланған зертханалық сынақ жағдайларымен салыстырғанда материалдың қартаюын жылдамдатады. Жалпы мақсаттағы полимерлер көп факторлы жұмыс жағдайларына ұшыраған кезде жиі ісінеді, жұмсартады немесе кернеулі крекингті дамытады.
Полиэтеркетон органикалық еріткіштермен, минералды майлармен, майлау материалдарымен және көптеген сулы химиялық ерітінділермен кең спектрлі үйлесімділікті көрсетеді. Тек жоғары концентрацияланған химиялық агенттердің тар жиынтығы материалдың өлшенетін деградациясын тудырады. Мұндай химиялық инерция технологиялық сұйықтықтарға ұзақ уақыт батырылғаннан кейін өлшемдік геометрия мен беттің тұтастығын сақтайды. Әрбір нақты жұмыс ортасына қатысты материалдың үйлесімділігін тексеру соңғы дизайнды құлыптаудан бұрын қажет болып қала береді.
Гидролизге төзімділік ыстық су және бумен жанасу сценарийлері үшін ерекшеленеді. Үздіксіз ыстық бу әсерінен көптеген жоғары өнімді полимерлер молекулалық деградацияға ұшырайды. Бұл полимер қайталанатын бу циклдары кезінде негізгі механикалық қасиеттерді сақтайды, сұйықтықты өңдеу аппараттық құралында қолдануға жарамды қолдану аясын кеңейтеді. Инженерлер қысымның көптеген сұйықтықпен жанасатын жинақтардағы химиялық шабуыл жылдамдығын күшейтетінін және зертханалық суға батыру деректері әрқашан өріс жағдайының нәтижелерін тамаша қайталай бермейтінін есте ұстауы керек.
Тіпті жақсы көрсетілген полимерлік құрамдас бөліктер де бездің геометриясы, орнату тәжірибесі немесе тазарту мәндері дұрыс конфигурацияланбаған кезде қысқартылған жұмыс уақытын бере алады. Тек материалдың сапасы нашар механикалық дизайн шешімдерінің орнын толтыра алмайды. Техникалық топтар құрамдас спецификация мен без қуысының дизайнын бөлек жұмыс ағындары емес, байланысты инженерлік тапсырмалар ретінде қарастыруы керек.
Сақтық көшірме сақинасының конфигурациялары ең көп тараған орналастыру үлгілерінің бірін білдіреді. Жоғары қысым жағдайында жұмсақ эластомерлік тығыздағыш материал бездердің саңылауларына қысылып, экструзия түріндегі зақымдануды сақтай алады. Қатты полимерлі сақтық көшірме аппаратурасы экструзия жолдарын блоктайды және бастапқы тығыздауыш элементінің тұтастығын сақтайды.PEEK сақиналарыбірнеше өнеркәсіптік секторлардағы жоғары қысымды клапан мен цилиндр жинақтарында бұл сақина рөлін жиі орындаңыз.
Әрбір тығыздау қолданбасы өнімділігі жоғары термопластикалық жабдықты қажет етпейді. Жұмсақ жағдайдағы статикалық нығыздау тағайындаулары балама полимер немесе эластомерлік шешімдерді қабылдай алады. Материалды таңдау әрқашан нақты жұмыс жағдайының шекараларын толық бағалаудан кейін болуы керек.
Құрастыру талаптары әртүрлі өнеркәсіптік домендерде бар. Әрбір қолданба қысым диапазоны, температура конверті, қозғалыс түрі және контактілі медиа профилінің өзінің бірегей комбинациясын ұсынады. Нақты жұмыс параметрлерін материалдық мүмкіндіктермен салыстыру дұрыс құрамдас таңдауды және болжамды ұзақ мерзімді аппараттық құралдың әрекетін қолдайды.
Осы операциялық өрістерде құрамдастардың жұмыс уақытын жақсарту материалдың сәйкес келетін таңдауынан және ойластырылған бездің геометриялық дизайнынан туындайды. Далада байқалған құрамдас ақаулар көбінесе жобалаудың бастапқы кезеңіндегі жұмыс жағдайы деректерінің толық жиналмауына әкеледі. Ең жоғары температураны, ең жоғары қысымды, медиа құрамын және қозғалыс циклінің көлемдерін құжаттау техникалық топтарға құрамдастардың деградациясының алдын алуға болатын сценарийлерін болдырмауға көмектеседі.Идеал пластикжиналған операциялық жағдай деректер жиынына негізделген жобаның арнайы құрамдас конфигурациясына техникалық шолу қолдауын қамтамасыз етеді.
Төмендегі кесте кеңінен қолданылатын жоғары өнімді тығыздағыш полимерлер үшін негізгі өнімділік көрсеткіштерін сипаттайды. Бұл салыстыру инженерлік жобалау жұмыс процестері кезінде материалды алдын ала скринингке қолдау көрсетеді. Әрбір материалдың ерекше күшті жақтары мен шектеулері бар, оларды жобаның арнайы талаптарына қарсы ескеру қажет.
| Полимер дәрежесі | Үздіксіз термиялық рейтинг | Химиялық үйлесімділік | Сығуға қарсылық | Трибологиялық өнімділік | Гидролиздің тұрақтылығы |
|---|---|---|---|---|---|
| PEEK | Жоғары | Өте жақсы | Өте жақсы | Бағаға байланысты Жақсы - Өте жақсы | Өте жақсы |
| PPS | Жоғары | Өте жақсы | Жақсы | Орташа | Жақсы |
| PI | Өте жоғары | Жақсы | Өте жақсы | Жақсы | Орташа |
| PTFE | Жоғары | Өте жақсы | Кедей | Өте жақсы | Өте жақсы |
| PAI | Өте жоғары | Жақсы | Өте жақсы | Өте жақсы | Орташа |
PTFE тамаша төмен үйкеліс әрекетін қамтамасыз етеді, бірақ тұрақты қысу жүктемесі кезінде айтарлықтай сусымалы әлсіздікке ұшырайды. Полимид өте жоғары температураға төзеді, бірақ ыстық судың ұзақ мерзімді әсері үшін шектеулі гидролиз тұрақтылығын көрсетеді.PEEK сақиналарытермиялық, механикалық, химиялық және гидролитикалық өлшемдер бойынша теңдестірілген өнімділікке қол жеткізу, бұл көп кернеулі факторлы өнеркәсіптік тапсырмаларды кеңінен қолдануды түсіндіреді. Кестеленген зертханалық деректер анықтамалық нұсқаулық ретінде қызмет етеді; нақты жағдайды тексеру сынағы соңғы пайдалану аппараттық құрал біліктілігі үшін маңызды болып қала береді.
Өндіріс әдістемесі соңғы құрамдас өлшемдік дәлдікті және ішкі кернеуді бөлуді қалыптастырады. Екі негізгі өндіріс жолы бар: инъекциялық қалыптау және экструдталған қор пішіндерінен CNC өңдеу. Әрбір бағыт әртүрлі өндіріс көлемі сценарийлері үшін артықшылықтар береді.
Инъекциялық қалыптау үлкен көлемді сериялық өндіріске сәйкес келеді. Қалдық ішкі кернеуді азайту үшін қалыптың параметрін дұрыс бақылау қажет. Нашар бақыланатын қалыптау жағдайлары дайын бөлшектердің ішіне жасырын кернеуді енгізеді, ол орнатудан кейін бірте-бірте босатылады және нәзік өлшемді бұрмалануды тудырады. Жоғары сапалы экструдталған штангалар қорынан алынған CNC өңделген құрамдас бөліктер төменнен орташаға дейінгі көлемдегі тапсырыстар мен реттелетін стандартты емес өлшемдер үшін жақсы жұмыс істейді. Шикізат қорының сапасы түпкілікті құрамдастың консистенциясы мен қайталанушылығын тікелей анықтайды.
Дизайн инженерлері без қуысының өлшемдерін есептеуге термиялық кеңею әрекетін есептеуі керек. Тиісті тазарту мәндері механикалық байланыстыруды болдырмай, максималды жұмыс температурасында тиісті контакт қысымын сақтайды. Төзімділік жолақтары өндіріс процесіне, номиналды өлшемге және полимер дәрежесіне байланысты өзгереді. Үлкенірек диаметрлі құрамдас бөліктер, әрине, кеңірек қол жеткізуге болатын төзімділік диапазондарына ие. Инженерлік және өндірістік топтар арасындағы төзімділікті ерте кезеңдегі талқылау өнімді әзірлеу циклдерінде кейінірек құрастыруға қатысты күтпеген мәселелерді азайтады.
Өңдеуден кейінгі тексеру өңдеу операциялары кезінде пайда болған беткі саңылауларды және микро-жарықтарды жояды. Бетінің өңделмеген ақаулары циклдік механикалық кернеу кезінде таралады және қол жеткізуге болатын қызмет мерзімін қысқартады. Сенімді құрамдас жеткізушілер дайын полимер құрамдас бөліктерінің бетіндегі ақауларды жою үшін бақыланатын кескіш құралдардың жұмыс процестерін және тексеру процедураларын жүзеге асырады.
Жоғары қысым жағдайында таза полимерлі динамикалық нығыздауға тек бет жылдамдығын, жанасу қысымын және жұптасатын бетті өңдеуді қатаң бақылау арқылы қол жеткізуге болады. Көптеген жоғары қысымды конфигурацияларда олар экструзия зақымдануын болдырмау үшін эластомерлік бастапқы тығыздау элементтерімен жұптастырылған резервтік жабдық ретінде жұмыс істейді. Жобаға тән жұмыс параметрінің шектері материал дәрежесіндегі меншік құжаттамасымен салыстыру арқылы тексерілуі керек.
Толтырылмаған полимер сорттары, әдетте, үздіксіз ыстық бу әсерінен жоғары гидролизге төзімділік береді. Көптеген толтырғыш қоспалар будың полимерлі матрицаға енуінің ықтимал жолдарын жасайды. Толтырылған қосылыстар мезгіл-мезгіл бумен жанасу сценарийлері үшін әлі де жұмыс істей алады. Жұмыс жағдайы параметрлерінің әрбір бірегей жинағы үшін медиа үйлесімділігін толық бағалау аяқталуы керек.
Үздіксіз және ең жоғары температура мәндерін, статикалық және циклдік қысым диапазондарын, барлық контактілер құрамдарын, қозғалыс түрі мен цикл жылдамдығын бағалауды, без қуысының өлшемдерін, жұптасатын бөлік материалы мен бетінің кедір-бұдырлық сипаттамаларын құжаттаңыз. Жұмыс жағдайының толық құжаттамасы материал дәрежесін дұрыс таңдауға және құрамдас бөліктің болжамды орындалу уақытына негіз болады.
Жалпы байқалатын ақаулық режимдеріне абразивті беттің тозуы, бездердің шамадан тыс саңылауынан туындаған экструзияға байланысты деформация, термиялық индукциялық өлшемдік бұрмалану және циклдік механикалық жүктемеден туындаған жарықшақтардың өсуі жатады. Нағыз дүниедегі ақаулық бақылауларды құжаттау келесі аппараттық итерациялар үшін материал дәрежесін таңдауды және без қуысының геометриясын нақтылауға көмектеседі.
Сапасы төмен немесе қайта өңделген шикізат құрамдас партиялар арасында сәйкес келмейтін механикалық қасиеттерді тудырады. Полимер матрицасының ішіндегі өзгерістер біркелкі емес тозу жылдамдығын және қоршаған ортаның қатты әсер етуі кезінде күтпеген мерзімінен бұрын тозуын тудырады. Материалды бақылау құжаттамасы маңызды өндірістік жабдықты орналастыру үшін шикізат көзін тексеруді қолдайды.
Қосымша бетті жабу әдетте қажет емес. Үйлесімді жағармайларды орнату кезінде белгілі бір орнату сценарийлері үшін қолдануға болады, дегенмен соңғы пайдаланатын жұмыс тасымалдағышымен толық үйлесімділікті тексеру міндетті болып табылады. Беттік жабындар динамикалық жұмыс кезінде тозуға бейім және тұрақты үйкелісті азайту әсеріне сенуге болмайды.
Өнеркәсіптік полимер-компоненттік жоба талаптары үшін мақсатты техникалық бағалауды алыңыз.
бізбен хабарласыңы